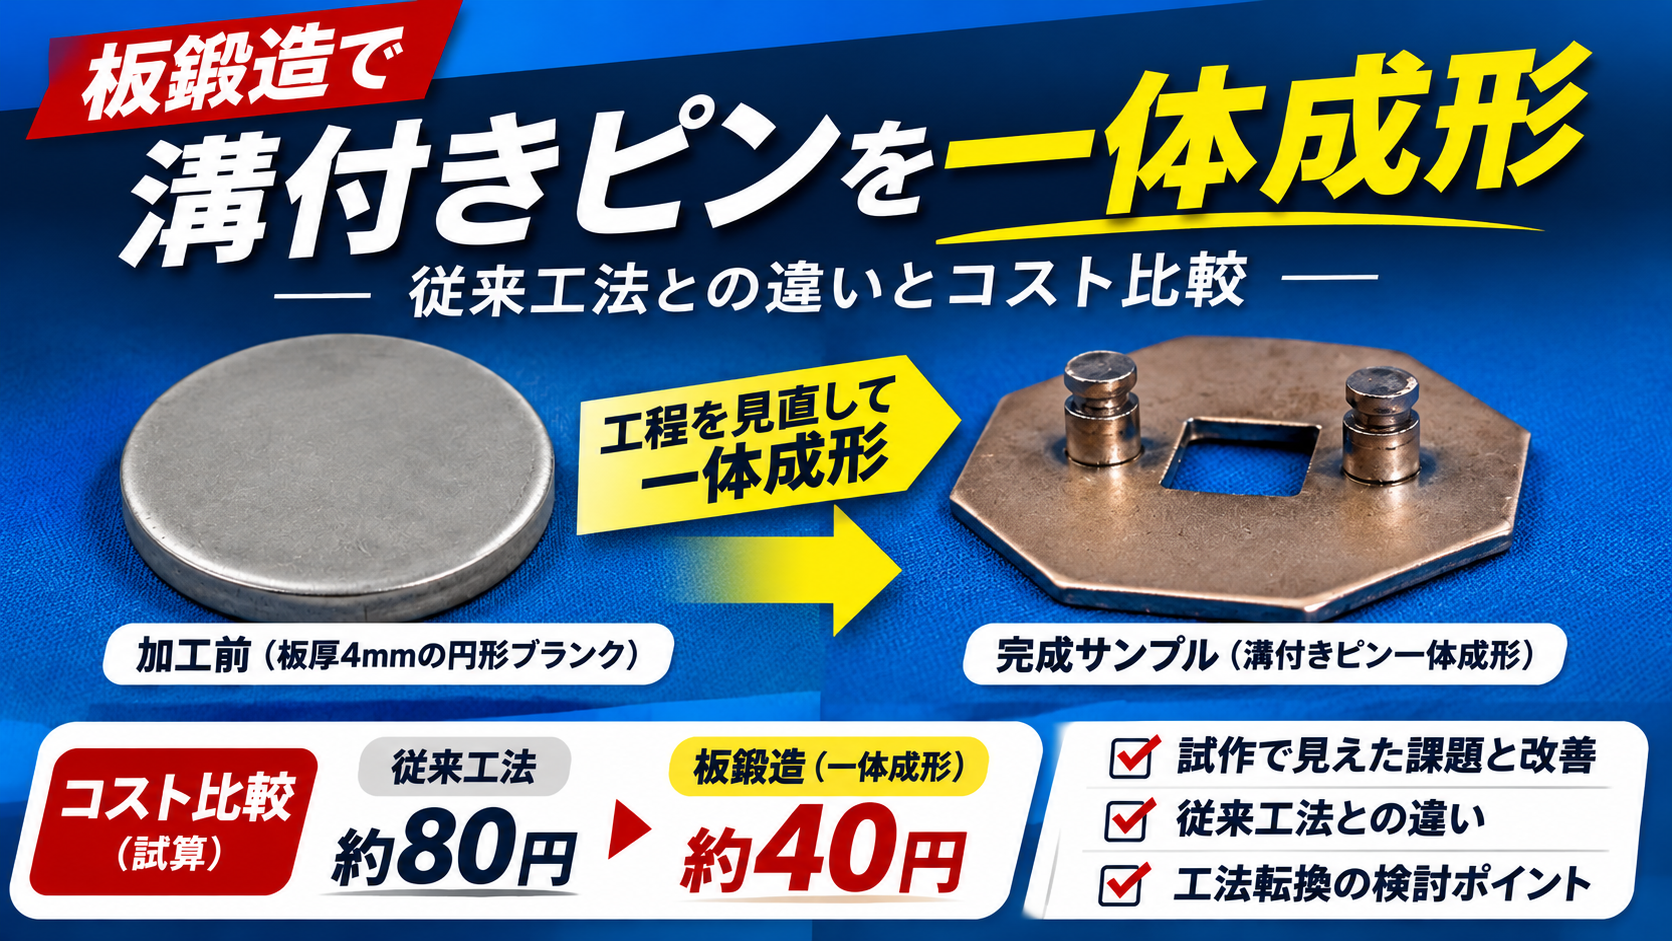
板鍛造で溝付きピンを一体成形|従来工法との違いとコスト比較
板鍛造では、板材を金型で圧縮し、材料を必要な方向へ流動させながら立体的な形状を成形することができます。
以前の記事では、板厚4mmの平らな板材を使った試作加工を行い、材料を移動させることで突起形状を成形する「増肉」の様子をご紹介しました。
しかし、その時点ではまだ試作の途中でした。
さらに細いピン形状を成形しようとすると、ある程度まで形状を作ることはできたものの、狙っていた高さを十分に確保できないという課題が残っていました。
そこで、試作結果をもとに成形工程そのものを見直し、改めて検討を進めました。
その結果、今回、目標としていた溝付きピン形状を持つ板鍛造サンプルが完成しました。

今回のサンプルは、板厚4mmの平らな板材から、プレート部分と溝付きピン形状を一体で成形したものです。
また、今回設定した条件で従来工法と比較したところ、
従来工法:約80円
↓
板鍛造による一体成形:約40円
という試算になりました。
今回は、この完成したサンプルを使って、
- 平らな板材から板鍛造でどこまで形状を作れるのか
- 従来工法と一体成形では何が違うのか
- コスト面ではどのような違いがあるのか
をご紹介します。
板鍛造で溝付きピンを一体成形
完成した板鍛造サンプルがこちら
今回完成したサンプルがこちらです。
プレート部分から、2本の溝付きピン形状が一体で立ち上がった構造になっています。
もともとの板材に対してピン部分が大きく立ち上がっていることが分かります。
ここで注目していただきたいのは、このピン部分です。
今回のサンプルは、別に製作したピンを後から取り付けたものではありません。
溶接やカシメによって別部品を固定したものでもなく、もともとの板材にある材料を必要な部分へ移動させることで、プレート部分と溝付きピン形状を一体で成形しています。
これが、今回のサンプルで見ていただきたい板鍛造の大きな特徴です。
もともとは板厚4mmの平らな板材です
今回完成したサンプルと並べてみると、形状が大きく変化していることが分かります。
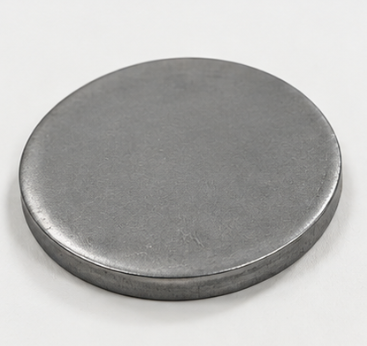
加工前は平らな板材ですが、完成品ではプレート部分から溝付きピン形状が立ち上がっています。
新しい材料を付け足しているわけではありません。
もともとの板材にある材料を必要な場所へ移動させ、局部的な厚みや立体形状を作っています。
「板厚4mmの平らな板材が、どうやってこのような形状になるのか?」
その材料の変化については、前回の記事で実際の加工動画とあわせて詳しくご紹介しています。
関連記事:板鍛造の「増肉」とは?実際の試作加工と動画で材料の変化を解説
試作で見えた課題と工程の見直し
前回の試作では、ピンの高さに課題がありました
今回のサンプルが完成するまでには、試作の中で課題もありました。
以前行った試作では、成形した突起から、さらに細いピン状の形状へ成形する加工を行いました。
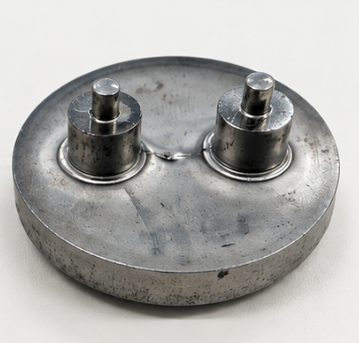
ある程度までピン形状を立ち上げることはできましたが、狙っていた高さまでは十分に成形できませんでした。
さらに力を加えても、ピン部分の高さはわずかに増える一方で、周辺部の変形が進むという結果になりました。
つまり板鍛造は、
「もっと強く押せば、その分だけ高くなる」
という単純な加工ではありません。
この試作結果から、当初検討していた方法のままでは目標形状を成形することが難しいことが分かりました。
そこで、単に加工条件を調整するのではなく、成形工程そのものを見直すことにしました。
工程を見直し、溝付きピン形状まで成形
前回の試作で確認した課題をもとに、金型や成形工程を改めて検討し、試作を進めました。
その結果、今回、目標としていた溝付きピン形状まで一体成形することができました。
ここで注意していただきたいのは、前回の試作品をそのまま次の工程へ進めて、今回の完成形状にしたわけではないということです。
前回の試作で得られた結果をもとに、工程そのものを見直し、改めて成形方法を検討した結果が今回の完成品です。
では、
「具体的に、どのように工程を見直したのか?」
という部分が気になる方もいらっしゃるかもしれません。
ただし、
- 具体的な金型構造
- 工程の組み方
- 途中工程の形状
- 成形方法
- 加工条件
などについては、当社の加工ノウハウにあたるため、本記事では詳細を公開していません。
今回ご紹介したいのは、その具体的な加工方法ではなく、
平らな板材からでも、材料流動と工程設計を工夫することで、溝付きピンのような立体形状まで一体成形できる可能性がある
という点です。
従来工法との違い
従来工法では「ベース板+切削ピン+カシメ」
今回のサンプルでは、板鍛造によってプレート部分と溝付きピン形状を一体成形しました。
では、従来工法と比較すると何が変わるのでしょうか。
今回作成した工法転換事例では、
従来工法:ベース板に切削ピンをカシメる方法
と、
板鍛造による一体成形
を比較しています。
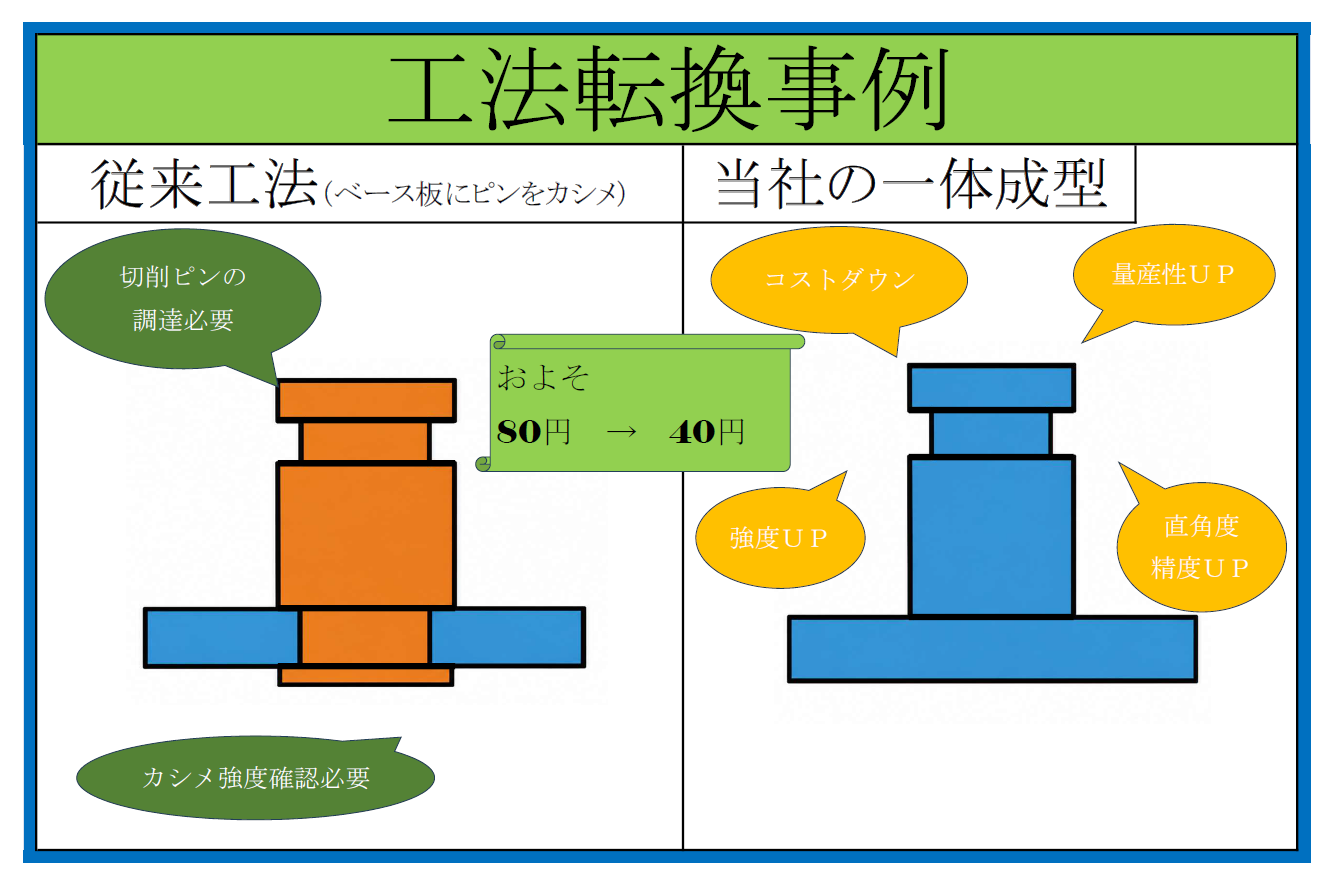
従来工法では、ベースとなる板材とは別にピンを切削加工で製作し、それをベース板へカシメて固定します。
つまり、
ベース板の製作
+
切削ピンの製作・調達
+
カシメによる組み付け
が必要になります。
また、別部品をカシメて固定する構造となるため、今回の比較ではカシメ部分の強度確認も必要としています。
一方、今回の板鍛造サンプルでは、切削ピンを別に製作して取り付けるのではなく、もともとの板材からピン形状まで一体で成形しています。
板鍛造で一体成形すると何が変わる?
今回の工法転換事例では、板鍛造による一体成形のポイントとして、
- コストダウン
- 強度の向上
- 直角度精度の向上
を挙げています。
まず、一体成形することで、別部品となる切削ピンを製作・調達する必要がなくなります。
また、後からカシメて固定する構造ではなく、プレート部分とピン部分を一体で成形するため、今回の比較では強度や直角度精度の向上もメリットとして想定しています。
そして、もう一つ大きなポイントがコストです。
コスト比較|今回の試算では約80円から約40円に
今回設定した条件で比較したところ、
従来工法:約80円
に対して、
板鍛造による一体成形:約40円
という試算になりました。
今回の条件では、約50%のコスト削減となる試算です。
ただし、板鍛造に変更すれば、すべての製品で同じようにコストを削減できるわけではありません。
今回の金額は、あくまで今回設定した条件で従来工法と一体成形を比較したものです。
実際の製品では、
- 材質
- 製品形状
- 必要精度
- 生産数量
- 金型費
- 二次加工の有無
- 品質要求
などによって、最適な工法やコストは変わります。
それでも、
別部品のピンを切削加工で製作している
そのピンをカシメ・圧入・溶接などで組み付けている
といった製品では、板鍛造による一体成形へ工法転換することで、部品点数・工程・コストまで含めて見直せる可能性があります。
こんな部品は板鍛造による工法転換を検討できるかもしれません
板鍛造を検討するときに重要なのは、
「現在の形状を、そのままプレスで再現できるか」
だけではありません。
例えば、
- 別部品のピンやボスを組み付けている
- カシメ・圧入・溶接工程がある
- 切削加工で突起形状を作っている
- 一部分だけ厚みや高さが必要
- 量産数量が多い
といった製品では、現在とは違う作り方を検討できる可能性があります。
例えば、
厚い材料から不要な部分を削って形を残す
あるいは、
別部品を製作して後から組み付ける
という方法から、
必要な場所へ材料を移動させ、一体で形を作る
という考え方へ変えることで、工法そのものを見直せる場合があります。
ポイントは、現在の形状だけを見るのではなく、
「その形状には、なぜその高さや厚みが必要なのか」
「どこまで形状変更が許容できるのか」
まで含めて考えることです。
切削加工から順送プレスへの工法転換については、こちらの記事でも詳しくご紹介しています。
また、板鍛造そのものの特徴や、できること・できないことについてはこちらをご覧ください。
関連記事:板鍛造でできること・できないこと|加工の特徴と工法転換の可能性を解説
展示会で工法転換のヒントを
実際の展示会でもサンプルを展示しました
今回ご紹介した板鍛造サンプルは、実際に展示会でも展示しました。
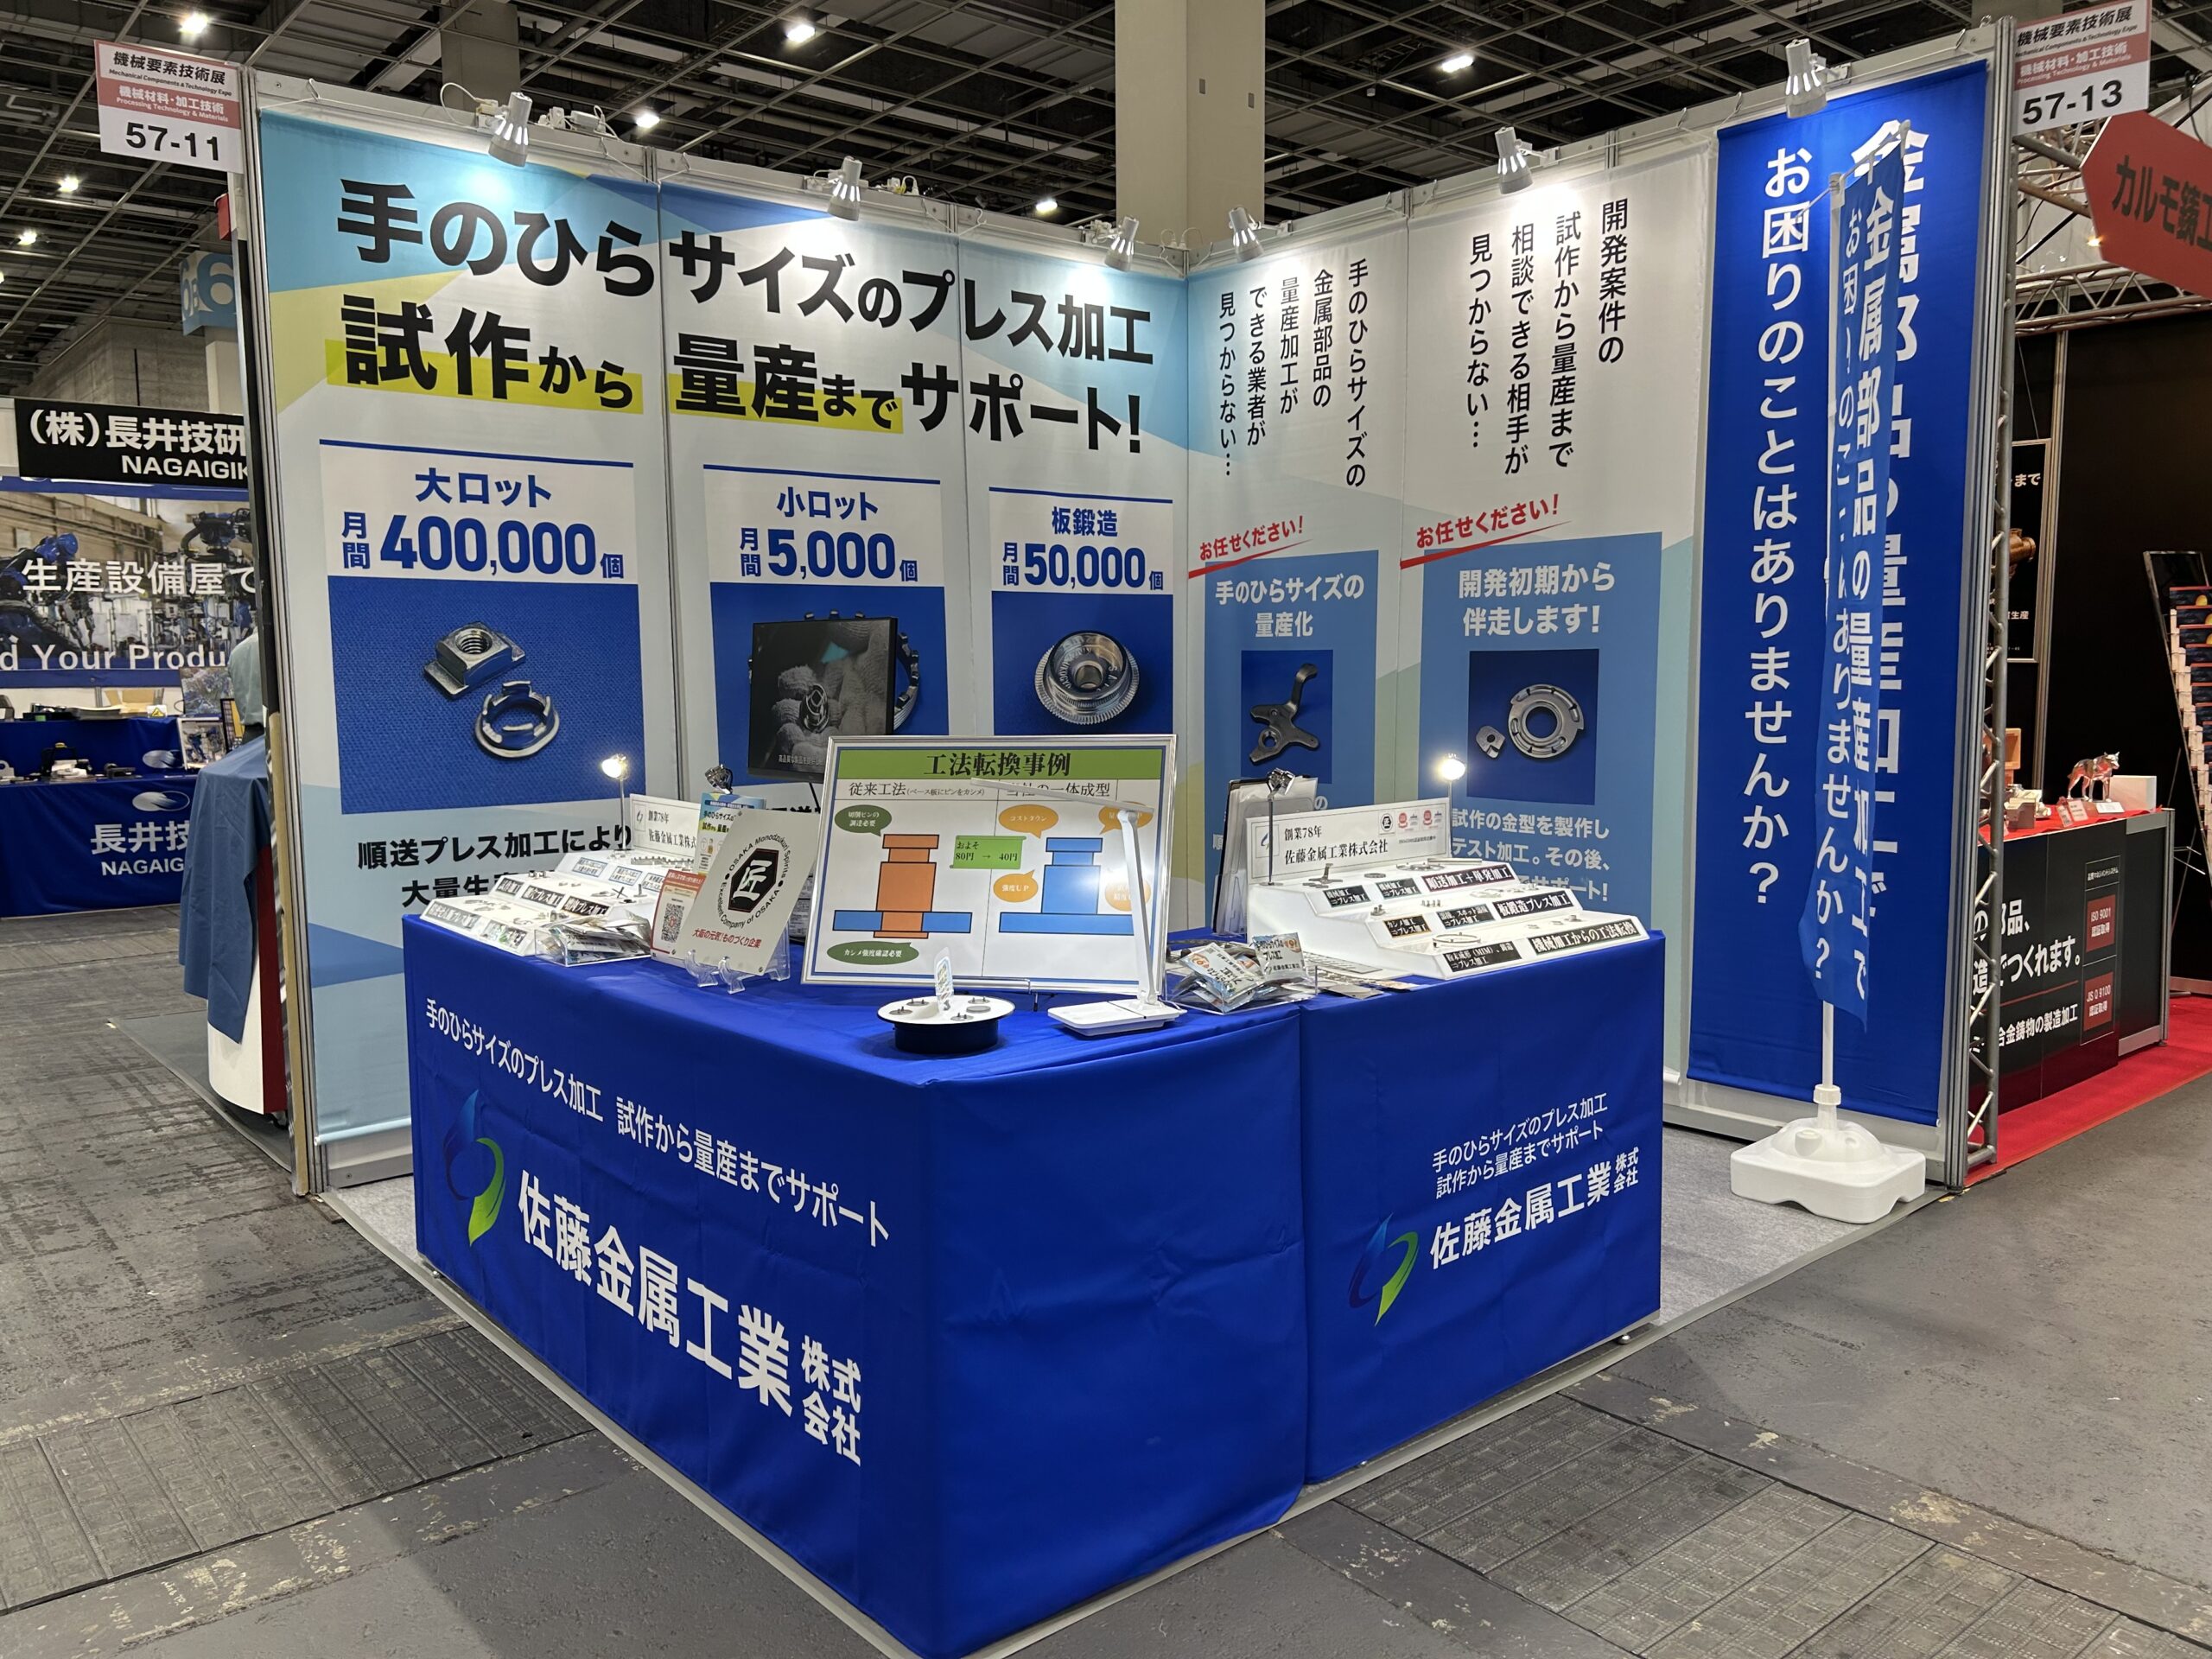
会場では、今回の溝付きピン形状だけではなく、さまざまな加工サンプルや工法転換事例を展示しています。
実物の加工サンプルを見ることで、
「この形状を一体で作れるのか」
「この考え方なら、自社の部品にも使えるかもしれない」
「今は切削や組み付けで作っているけれど、別の工法も考えられそうだ」
といった、工法転換のヒントにつながることがあります。
図面や写真だけを見ていると、
「これは切削で作るもの」
「ここは別部品を取り付けるもの」
と、現在の工法を前提に考えてしまうことがあります。
しかし、違う工法で作られた実物を見ることで、
「こういう作り方もできるのか」
という気づきから、新しい加工方法や工程設計につながることもあります。
製品を設計する側だけでなく、実際に加工方法を検討する製造技術・生産技術・金型設計などの方にとっても、展示サンプルから得られるヒントがあるかもしれません。
今回の板鍛造サンプルについても、
- ピン部分の高さ
- 溝の形状
- プレート部分との一体感
- 平らな板材からどこまで立体的な形状を作れるのか
といった部分は、実物を見ることでより分かりやすくなります。
また当社では、板鍛造やプレス加工の可能性をより分かりやすくお伝えできるよう、新しい展示サンプルも順次製作しています。
完成したサンプルについては、今後出展する展示会でも随時展示していく予定です。
11月19日・20日開催「次世代ものづくり基盤技術産業展」でも展示します
今回ご紹介した溝付きピン形状の板鍛造サンプルは、2026年11月19日・20日に名古屋で開催される「次世代ものづくり基盤技術産業展―TECH Biz EXPO 2026―」でも展示予定です。

「板鍛造でどこまで立体的な形状を作れるのか」
「切削加工している部品をプレス化できないか」
「別部品になっているピンやボスを一体化できないか」
「自社の製品にも応用できそうな加工方法はないか」
といったことに興味をお持ちの方は、ぜひ実物をご覧ください。
展示サンプルは、完成した形状を見るだけのものではありません。
「これはどうやって作っているのだろう?」
と考えること自体が、新しい加工方法や工法転換を考えるきっかけになることもあります。
写真や文章だけでは伝わりにくい部分もありますので、会場ではぜひ実際に見て、触って、形状を確かめてみてください。
また、
「これ、どうやって作っているの?」
と気になったサンプルがあれば、ぜひ当社スタッフにもお声がけください。
記事では公開していない加工の考え方についても、公開可能な範囲で技術担当者からご説明します。
展示会の開催概要や当社ブースについては、こちらの記事で詳しくご紹介しています。
関連記事:【TECH Biz EXPO 2026とは?次世代ものづくり基盤技術産業展と弊社ブースをご紹介】
まとめ|板鍛造で溝付きピン形状まで一体成形
今回は、当社で試作を進めていた板鍛造サンプルをご紹介しました。
加工前は、板厚4mmの平らな板材です。
そこから材料を必要な場所へ移動させながら成形を進め、最終的にプレート部分と溝付きピン形状を一体成形したサンプルを製作することができました。
途中の試作では、ピン形状をある程度まで成形できたものの、狙っていた高さを確保できないという課題もありました。
その結果をもとに成形工程そのものを見直し、今回の完成形状につながっています。
具体的な工程や金型構造などは当社の加工ノウハウにあたるため公開していませんが、今回のサンプルからも、材料流動と工程設計によって、平らな板材から立体的な形状を一体成形できる可能性をご覧いただけると思います。
また、今回の工法転換事例では、
従来工法:ベース板+切削ピン+カシメ
から、
板鍛造による一体成形
へ変更することで、切削ピンの製作・調達や組み付け工程を見直し、今回設定した条件では約80円から約40円というコスト比較になりました。
もちろん、すべての製品が板鍛造に置き換えられるわけではありません。
しかし、
「別部品になっているピンやボスを一体化できないか」
「切削加工している形状をプレス化できないか」
「カシメや圧入などの組み付け工程を減らせないか」
「量産部品のコストを見直せないか」
といった課題では、板鍛造という工法が一つの選択肢になる可能性があります。
また、実際の加工サンプルを見ることで、図面や文章だけでは思いつかなかった工法転換のヒントが見つかることもあります。
当社では、金型の設計・製作からプレス加工まで社内で対応しており、板鍛造や順送プレスを活用した工法転換についてもご相談いただけます。
2026年11月19日・20日の名古屋展示会でも、今回の板鍛造サンプルを展示予定です。
ご来場の際には、ぜひ実物を手に取ってご覧ください。
現在の工法や製品形状についてお悩みがありましたら、会場でもお気軽にご相談ください。