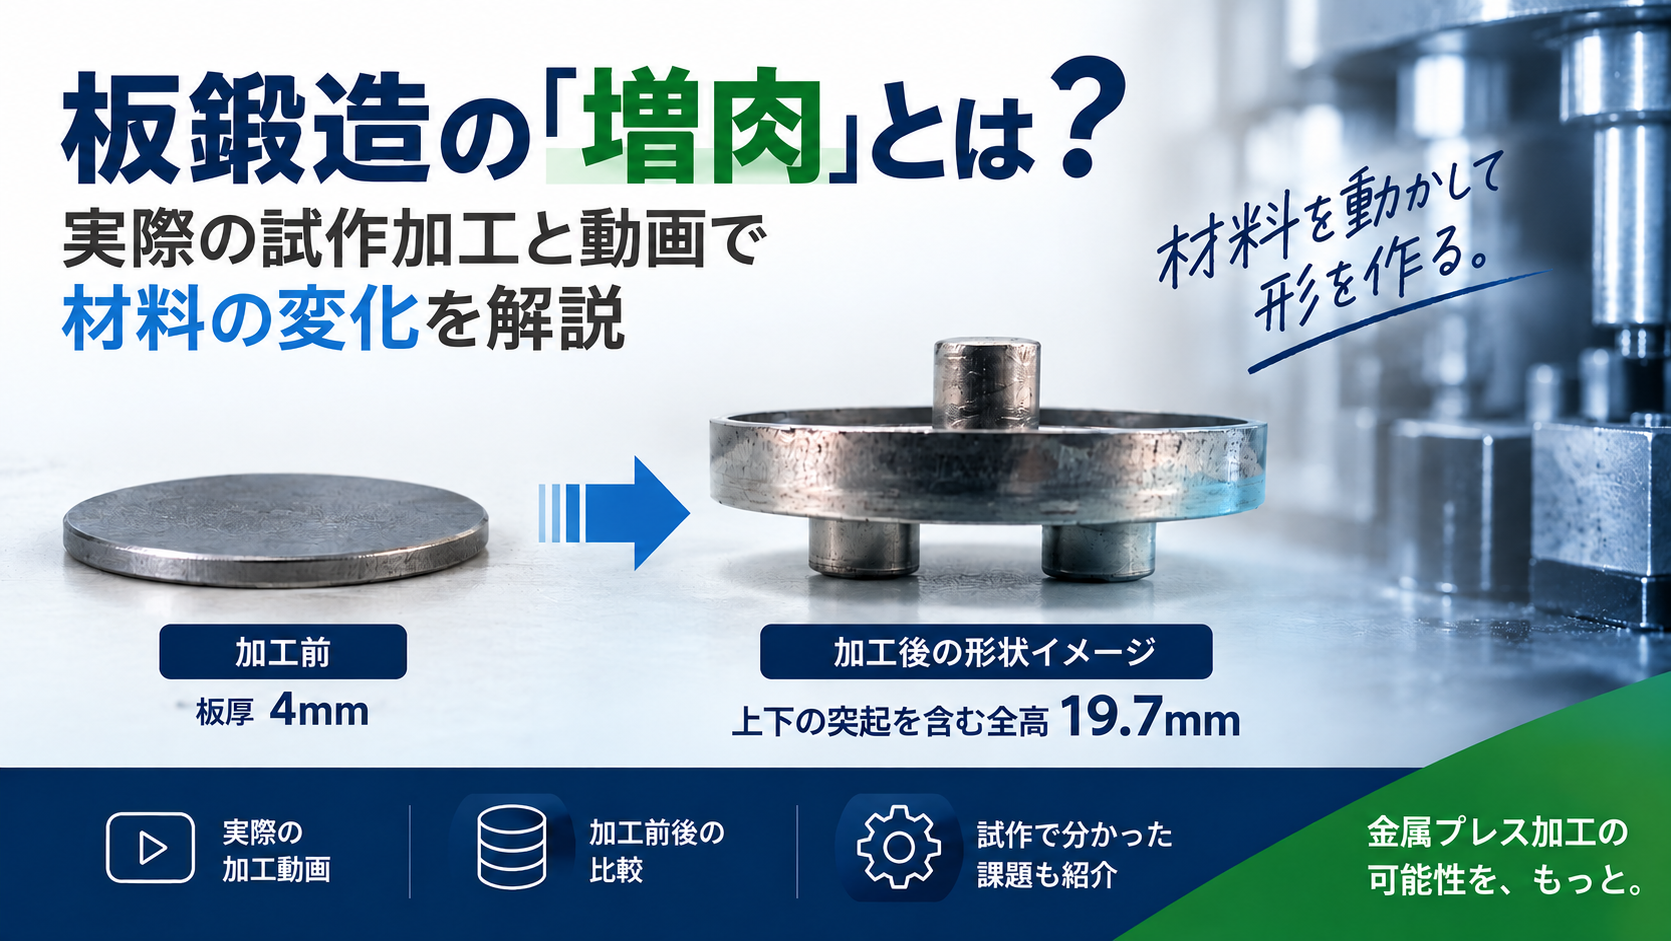
「板鍛造では、材料を動かして形を作る」
このように説明されても、
「材料を動かすってどういうこと?」
「増肉って、実際にはどんな加工?」
と、イメージしにくい方も多いのではないでしょうか。
板鍛造は、文章や図だけで説明するよりも、実際に加工前と加工後の形状を見ていただくと、その特徴がぐっと分かりやすくなります。
そこで今回は、実際の試作加工を使って、板鍛造による「増肉」と材料の変化をご紹介します。
今回使用するのは、円形に抜いただけの板厚4mmの平らなワークです。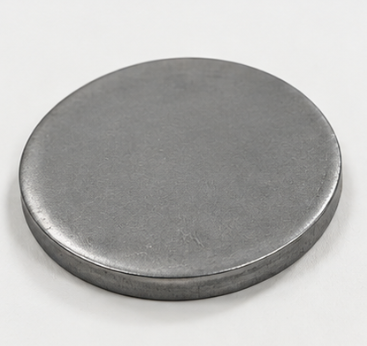
この板材に板鍛造を行うと、どのように形状が変化するのでしょうか。
実際の加工動画とあわせて見ていきましょう。
そもそも板鍛造とは?
まずは簡単に、板鍛造についておさらいします。
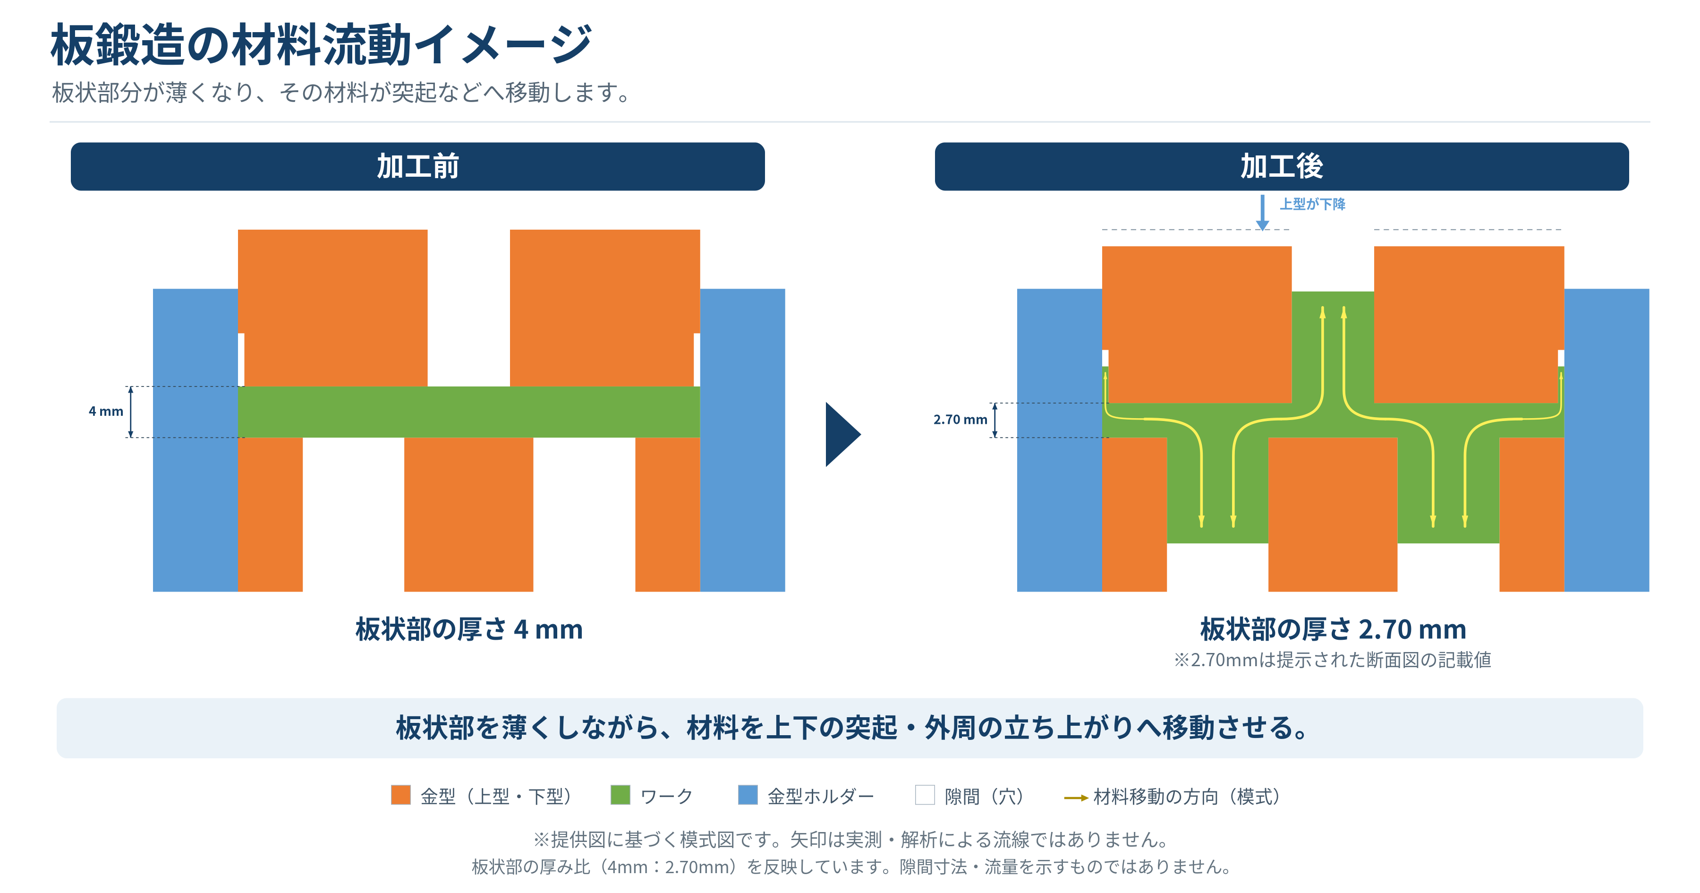
板鍛造とは、板材を金型で圧縮し、材料を必要な方向へ流動させながら、板厚の変化や突起・ボスなどの立体形状を成形する加工技術です。
ポイントは、材料を押して、動かしながら形を作ることです。
一般的なプレス加工では、抜き・曲げ・絞りなど、さまざまな方法で板材を成形します。
板鍛造では、そこに鍛造的な強い圧縮を加え、材料そのものを流動させることで、部分的に厚みを持たせたり、立体的な形状を成形したりします。
なお、板鍛造で「できること・できないこと」や、加工の特徴については、以前の記事で詳しく解説しています。
関連記事:板鍛造でできること・できないこと|加工の特徴と工法転換の可能性を解説
今回はその中でも、特にイメージしにくい「増肉」に焦点を当てて見ていきます。
板鍛造の「増肉」とは?
板鍛造における増肉とは、材料を移動させ、製品の必要な部分の肉厚を局部的に増やす成形です。
新しい材料を付け足すのではなく、もともとの板材の材料を必要な部分へ移動させます。
今回の試作では、このような材料流動を利用して、平らな板材の両面に突起を成形しています。
もともとある板材を金型で圧縮すると、材料は金型の形状や加工条件に応じて流動します。
この材料の流れを利用し、必要な場所へ材料を移動させることで、平らな板材から厚みや高さのある形状を作ります。
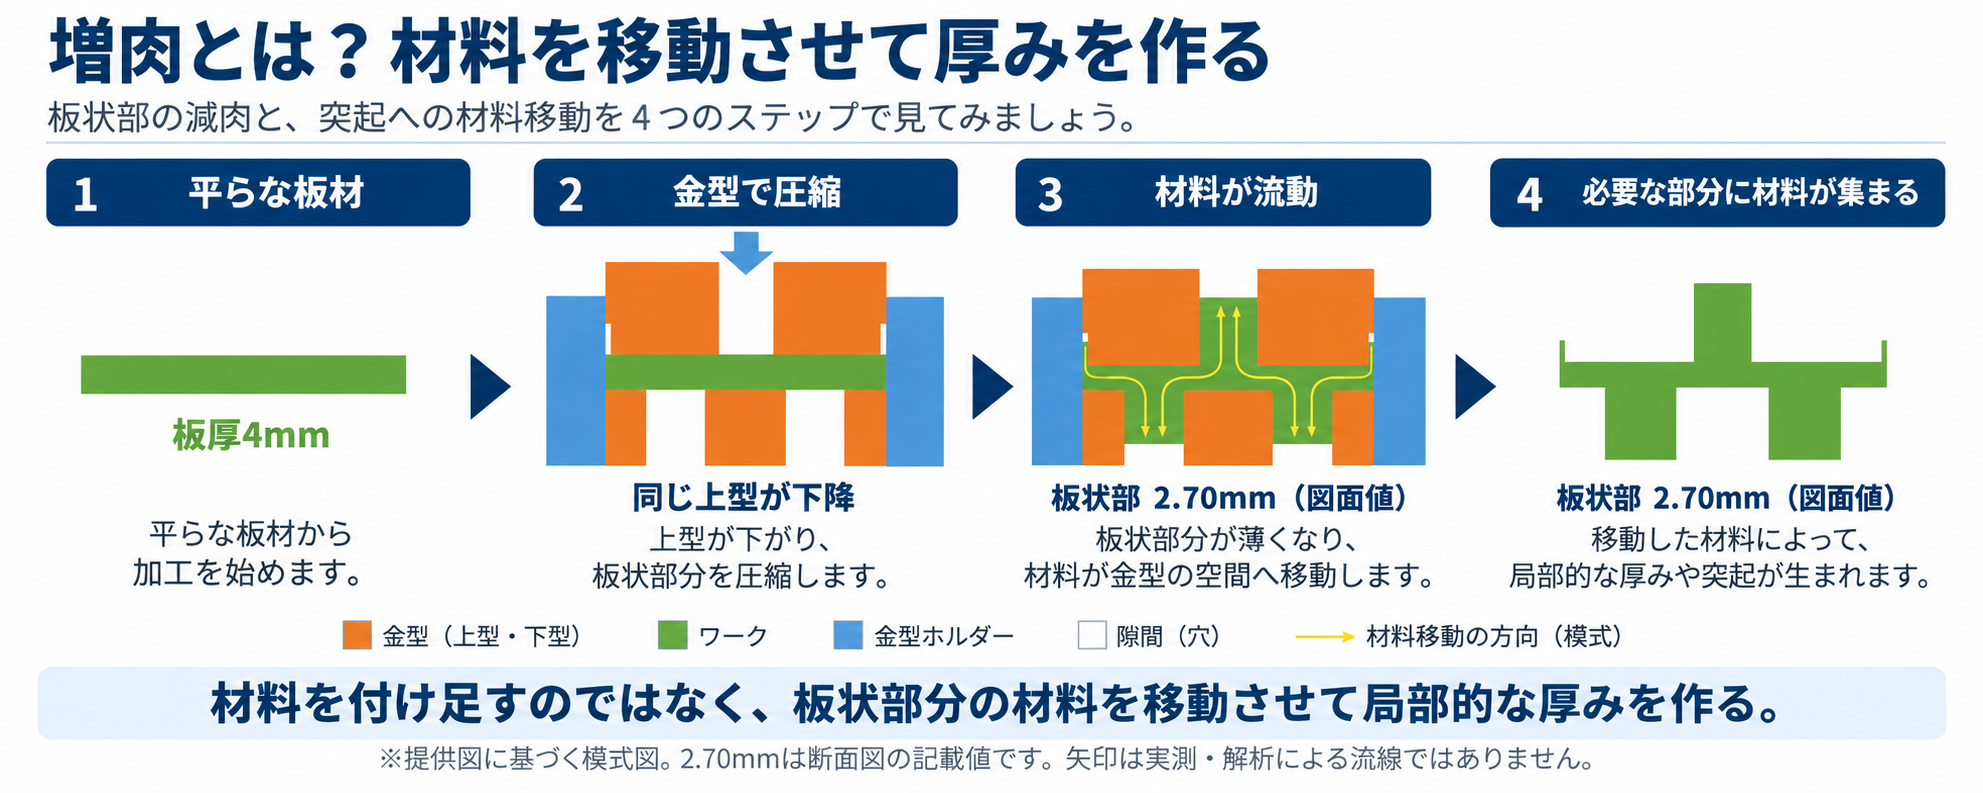
つまり板鍛造による増肉は、「材料を付け足して厚くする」のではなく、「もともとの材料を必要な場所へ移動させ、局部的に厚みを作る」という考え方です。
……とはいえ、これも文章だけでは少し分かりにくいですよね。
そこで、実際に加工してみます。
実際の試作加工で増肉を見てみましょう
今回は、冒頭でご紹介した板厚4mmのワークを使った試作加工をご紹介します。
実は今回のワークは、現在当社で進めている展示会用の板鍛造サンプルを検討する中で製作した試作品です。
展示会で、
「板鍛造って、実際には材料がどう動いているの?」
ということを、実物を見ながら分かりやすく説明できるようなサンプルを目指して試作を進めています。
今回ご紹介する加工も、その検討過程で行った試作の一つです。
そのため、今回の加工方法や工程が、そのまま最終的な展示会サンプルに採用されるとは限りません。
今回はサンプルの完成形そのものではなく、試作時に起きた「板材から材料が流動して立体形状ができる」という変化に注目して見てください。
使用する金型はこちら
今回の加工では、こちらの上下の金型を使用します。
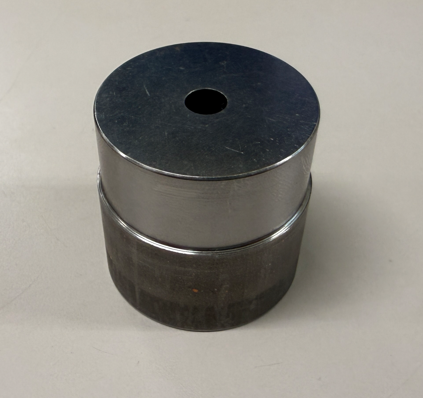
こちらが上型です。
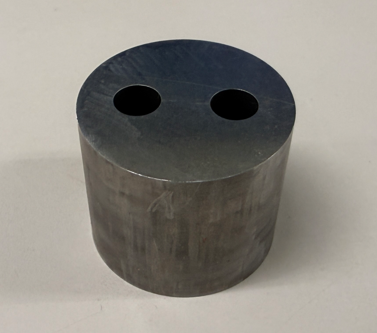
こちらが下型です。
この上下の金型の間に平らなワークをセットし、プレス機で圧力を加えていきます。
金型によってワークを圧縮することで、材料を必要な方向へ流動させ、板材の両面に突起形状を成形します。
それでは、実際に加工してみましょう。
実際の板鍛造の様子を動画でご覧ください
今回の動画では、
平らなワークを金型へセットし、プレス機で成形し、加工後の形状になるまで
をご覧いただけます。
加工そのものは一瞬ですが、加工前と加工後を比較すると、大きく形状が変化していることが分かります。
加工前と加工後を比較すると?
加工前と加工後を並べて比較してみましょう。
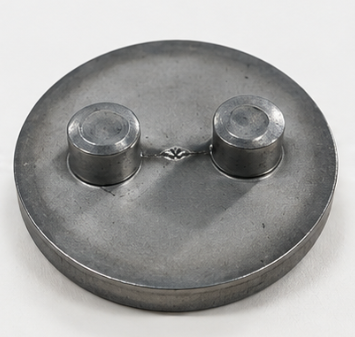
それに対して加工後を見ると、高さのある突起形状が成形されています。
➡ 
ここで重要なのは、
この突起を削り出して作ったわけではない
ということです。
また、別の材料を追加したわけでもありません。
もともと平らだった板材を金型によって圧縮し、材料を金型の空間へ流動させることで、上下に突起形状を成形しています。
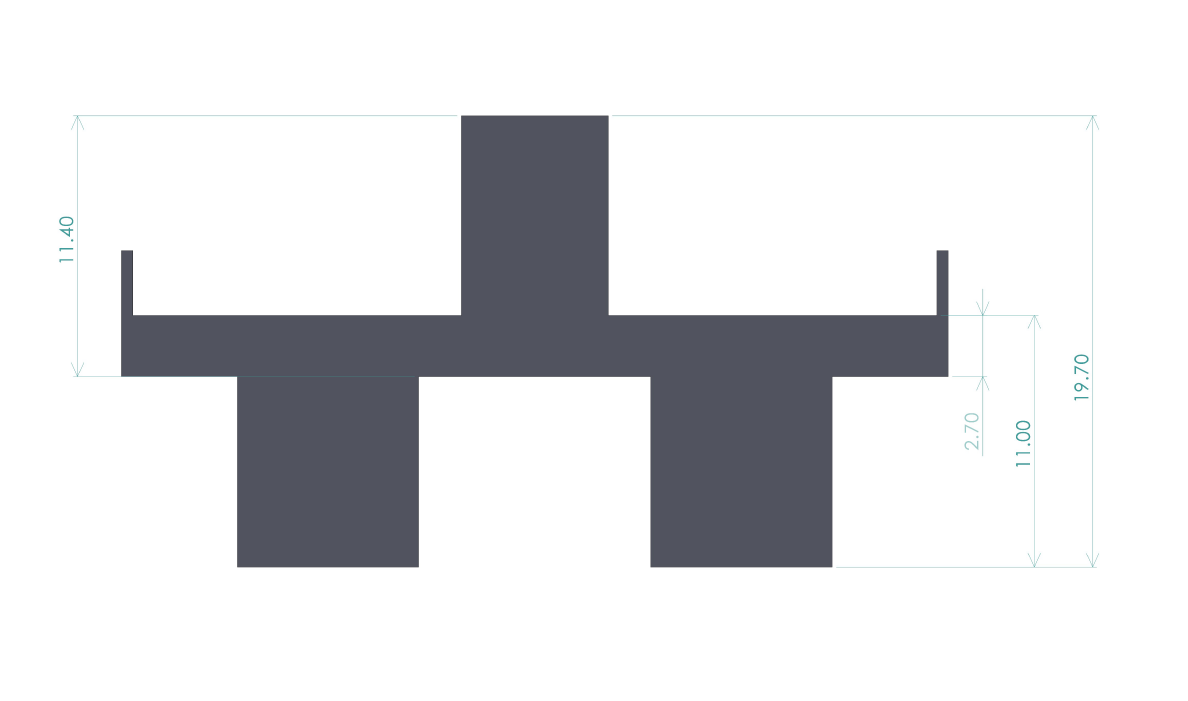
今回の試作では、板厚4mmの平らなワークから、上下両側に突起を持つ形状を成形しました。
加工後の断面図に示すように、上側の突起の頂点から下側の突起の先端までの全高が19.7mmとなっています。
イメージとしては、
平らな板材
↓
材料を圧縮する
↓
材料が流動する
↓
必要な場所に材料が集まる
↓
高さのある形状になる
という流れです。
これが、板鍛造における「材料を動かす」「増肉する」という考え方です。
今回動画でご紹介した工程では、平らな板材の両面に突起を成形し、この工程で目標としていた形状・高さまで成形することができました。
板鍛造は「強く押せばいい」わけではありません
ただし、試作はここで終わりではありません。
その次の工程では、成形した突起を、さらに細いピン状の形状に成形する加工を試しました。
この次工程は、今回の動画には含まれていません。
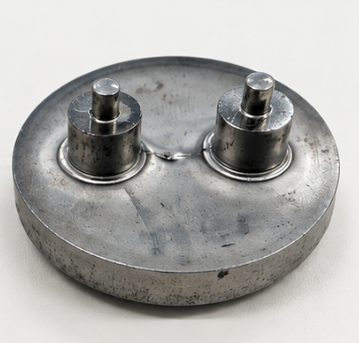
実際に加工すると、ピン状の形状をある程度立ち上げることはできました。
しかし、狙っていた高さまで材料を移動させることはできませんでした。
ここを見ると、
「もっと強い力で押せば、さらに高い形状も簡単に作れるのでは?」
と思われるかもしれません。
しかし、板鍛造は単純にプレス機の力を強くすれば、材料が好きな方向へ自由に流れてくれる加工ではありません。
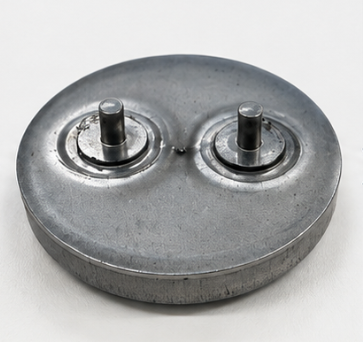
さらに押してみたところ、ピン自体の高さはわずかに増しましたが、ピン周辺部の変形が進みました。
今回の試作条件では、さらに押すだけでは目標としていた高さを確保できませんでした。
材料には流れやすい方向があり、金型形状や成形量、工程の分け方などによって、どこまで材料を移動させられるかが変わります。
特に今回のように、限られた細い部分へ材料を集めながら高さを出す形状では、より材料流動を意識した工程設計が必要になります。
今回の試作でも、
ある程度まではピン状に成形できる
↓
しかし、そのままでは狙った高さまで伸ばせない
という課題が見えてきました。
現在は、この結果をもとに加工方法や工程の見直しを進めています。
このように板鍛造では、加える力の大きさだけでなく、材料をどこから、どこへ移動させるかを考えることが重要です。
増肉を活用すると、どんなことができる?
今回は、板鍛造の材料流動を分かりやすく見ていただくために、シンプルな突起形状を使ってご紹介しました。
実際の製品では、増肉や材料流動を利用することで、局部的な厚肉部、ボス、突起、段差、ピンのような立体形状などを成形できる場合があります。
例えば、従来はプレートとは別にピンやカラーなどの部品を製作し、圧入や溶接によって組み付けていたものでも、形状や要求仕様によっては板鍛造を使って一体成形できる可能性があります。
【実際の板鍛造製品】自動車用ボス付カラー
こうした形状を順送プレスの中で成形できれば、抜き・曲げなどの加工と組み合わせて、量産工程そのものを見直せるケースもあります。
切削で作っている形状を「材料を動かして作る」という考え方
板鍛造が活用できる可能性があるのは、新規製品だけではありません。
例えば、厚い材料から切削加工によって周囲を削り、一部分だけ高さを残しているような部品の場合、
「削って形を残す」
のではなく、
「板材から必要な場所へ材料を集めて形を作る」
という考え方へ変えることで、プレス加工へ工法転換できる場合があります。
もちろん、切削加工品であれば何でも板鍛造に置き換えられるわけではありません。
必要なのは、完成形状を別工法で再現できるかに加え、その形状に必要な機能や、許容できる形状変更まで含めて考えることです。
切削加工から順送プレスへの工法転換については、以前の記事でも詳しくご紹介しています。
また、プレス加工そのものについて知りたい方は、こちらの記事もあわせてご覧ください。
関連記事:プレス加工と板金加工の違いを解説
まとめ|板鍛造の「増肉」は材料を動かして作る
今回は、展示会用の板鍛造サンプルを検討する中で行った試作加工を使って、板鍛造による増肉と材料の変化をご紹介しました。
今回使用したのは、板厚4mmの平らな板材です。
その材料を上下の金型で圧縮し、材料を流動させることで、上下に突起を持つ立体形状を成形しました。
板鍛造をシンプルに表現すると、「板材を押して、材料を動かしながら形を作る加工」です。
そして、その材料流動を利用して、必要な部分の肉厚を局部的に増やすのが「増肉」です。
今回動画でご紹介した工程では、目標としていた形状・高さまで成形することができました。
一方、動画には含まれていない次工程では、さらに細いピン形状の高さを確保することが課題となっています。
板鍛造では、最終形状だけでなく、材料をどのように流し、どの工程で成形するのかまで含めて検討することが重要です。
当社では、金型の設計・製作からプレス加工まで社内で対応しており、板鍛造や順送プレスを活用した工法転換についてもご相談いただけます。
「切削加工している形状をプレス化できないか」
「別部品になっているボスやピンを一体化できないか」
といったご相談がありましたら、お気軽にお問い合わせください。